ハブベアリングの故障モードとは、ハブユニットの寿命を終わらせる損傷パターンのことである。軌道面の疲労はく離、シールリップを越えて浸入する水や砂粒、保管中の振動による偽ブルネリング、クランプ荷重や取付けに起因する損傷、過熱によるグリースの劣化、そして磁気エンコーダや ABS の異常がこれにあたる。検査とは、目視または測定できるパターンをその原因と照合し、その部品が販売に適するか、取付けに適するか、それとも廃棄すべきかを判断する作業である。本ガイドでは各故障モード、販売店や整備工場が基本工具で実施できるチェック、そして Jinan Huayuan Bearing Co., Ltd. のサイト huayuanbearing.com から発注する前に確認すべき図面の詳細について解説する。
ハブベアリングで最も多い故障モードは何か
交換部品市場の流通において、ハブベアリングの返品や保証請求の大半は 6 つの故障モードに集約され、それぞれが部品上に異なる痕跡を残す。その痕跡を正しく読めるかどうかが、健全なロットを廃棄してしまうか、不良ロットを出荷してしまうかの分かれ目になる。
軌道面の疲労はく離
はく離(スポーリング)は転がり接触疲労の最終段階であり、軌道面に暗色、つや消し、あるいはフレーク状の斑点として現れ、通常は荷重を受ける領域から始まる。周囲の金属が健全な単一のはく離は、設計寿命に達した部品、あるいは過負荷で運転された部品を示唆する。両列にまたがるはく離や、非荷重側のはく離は、潤滑不足、水の混入、あるいははめあいによってリングが変形したことを示す。
シールとグリースの劣化、異物の浸入
湿潤地域や粉塵の多い市場では、リップシールが耐用寿命を左右する。水はグリースを白濁したエマルジョンに変え、リップから内側に向かって錆の筋を残す。砂粒は軌道面に灰色のラッピングペーストのような光沢面を生み、リップには摩耗段差を作る。リップの硬化、亀裂、変位、あるいはガータースプリングの欠落は、外観上の所見ではなく即時不合格の判定基準である。シールの状態は、それ自体で独立した検査ルーチンを組む価値がある。鋼材の品質以上に、現場での故障を予測できるからだ。
偽ブルネリング
偽ブルネリングは、ベアリングが回転していない間に起こる。輸送中の振動や長期保管によってころが軌道面と微振動で擦れ、ころやボールのピッチ間隔で等間隔の痕跡が残る。表面は圧痕というより、つや消しで擦れた状態に見える点が、衝撃によるブルネリングとの違いである。これは梱包と保管の問題であり、バラ積みで出荷された部品や、振動するラックに保管された部品によく見られる。
取付けとクランプ荷重による損傷
組付け損傷はすぐに現れる。内輪の亀裂やブルネリング、ボアの傷、フランジの変形、ねじの伸びなどである。誤ったリングをプレスで押す、フランジをハンマーで叩く、降伏したアクスルナットを再使用する、汚れたナックル面にクランプする——いずれもユニットに設定された内部すきまを破壊する。交換部品市場では、これが最初の数千 km で部品が故障する最も多い原因である。
過熱と潤滑剤の劣化
過熱は、炭化して硬く黒くなったグリース、青変したリング、ときに変形した保持器を残す。原因には、引きずるブレーキ、固着した相手部品、すきまが失われた状態での運転などがある。焼けたグリースは独特の刺激臭があり、シールを外すと内輪の青変が明瞭になる。
磁気エンコーダと ABS 関連の故障
ABS 付きのハブユニットでは、鋼材より先にエンコーダリングが故障することが多い。亀裂、傷、錆の膨れ、金属粉が信号を乱し、機械的な異音がまったくないまま車輪速の故障をセットする。エンコーダは独立した部品として点検し、磁気工具を近づけず、ABS のコードだけでベアリングを断定してはならない。
これらのモードのいくつかは症状が重複するため、顧客の申告よりも目に見える証拠のほうが重要である。車輪用ベアリング故障の実際の原因を体系的に確認すれば、クレームを出す前に、製造上の問題か用途上の問題かを切り分けられる。
| 故障モード | 目視または測定できる特徴 | 最も可能性の高い根本原因 | 最初に見る場所 |
|---|---|---|---|
| 軌道面の疲労はく離 | つや消し、暗色、フレーク状の斑点。通常は荷重域に 1 か所 | 設計寿命への到達、過負荷、潤滑不良 | シール下の内輪軌道面 |
| 異物の浸入 | 白濁または錆びたグリース、灰色のラッピングペースト状の膜、リップの摩耗段差 | リップの損傷、ガータースプリングの欠落、高圧洗浄、冠水路の走行 | シールリップとその直後のグリース |
| 偽ブルネリング | ころのピッチ間隔で並ぶ軸方向の等間隔痕、つや消しで擦れた表面 | 輸送中または長期保管中の振動 | 保管状態で上側になる軌道面 |
| 取付け損傷 | 内輪の亀裂、ボアの傷、フランジの変形、ねじの損傷 | 誤ったリングへのプレス、ハンマー打撃、アクスルナットの再使用、汚れたナックル面 | 内輪ボアと取付フランジ |
| 過熱 | 炭化した黒色グリース、青変したリング、変形した保持器 | 引きずるブレーキ、相手部品の固着、すきまの喪失 | グリースの色と内輪端面 |
| エンコーダまたは ABS の故障 | 亀裂、傷、錆の膨れがあるエンコーダトラック、埋め込まれた異物 | 組付け時の衝撃、磁気汚染、腐食 | エンコーダリング表面とエアギャップ |
検査対象のハブベアリングはどの世代か
ハブベアリングユニットの世代によって、取付け方法と荷重経路が決まり、したがって故障の証拠がどの面に残るかも決まる。第 1 世代のベアリングを第 3 世代ユニットと同じ感覚で検査すると、関係のない部位に時間を費やすことになる。
第 1 世代ハブベアリング
第 1 世代ユニットはフランジを持たない密封複列アンギュラコンタクトベアリングで、ナックル、トレーリングアーム、あるいはハウジングに圧入される。ハブフランジとドライブピニオンは別部品であり、予圧は通常アクスルナットで与える。したがって検査の中心は外輪座とハウジングボアになる。ボアが摩耗していれば、新しいベアリングもすぐに損傷するからだ。
第 2 世代ハブユニット
第 2 世代ユニットは外輪にフランジを一体化し、ナックルまたはブレーキキャリアにボルト締めして、ディスクやドラムを支える。ベアリング自体は密封された工場設定済みのアッセンブリで、現場調整は行わない。フランジが取付けの基準面になるため、まずフランジの平面度とボルト穴の状態を確認する。フランジの曲がりや腐食は、振れをそのまま軌道面へ伝える。
第 3 世代ハブユニット
第 3 世代ユニットは、なじみのボルトオンアッセンブリである。ナックルに取り付く外輪フランジ、ハブボルトを備えた内輪フランジ、工場設定済みのベアリング対、そして ABS 仕様では一体化された磁気エンコーダで構成される。車輪荷重とコーナリングモーメントの全体を負担するため、3 世代の中で最も応力が高く、軌道面の状態だけでなく、ボルト、シール、エンコーダの状態も同等に重要である。
ボール、円すいころ、円筒ころの各設計
乗用車のハブユニットの多くは複列アンギュラコンタクトボールベアリングを使用する。軽量で摩擦が小さく、自動車の車軸荷重には十分である。複列円すいころセットははるかに大きなラジアル荷重とアキシアル荷重を受け、小型商用車、ピックアップ、SUV に採用される。ミスアライメントには弱く、正しいクランプ荷重に依存する。円筒ころタイプは高いラジアル容量と限られたアキシアル位置決めを得意とする。形式は車両設計で決まるため、推測した互換品ではなく図面に合わせるべきである。
| 世代 | 構造 | 荷重経路と代表的な用途 | 検査の重点 |
|---|---|---|---|
| 第 1 世代 | 密封複列ベアリング、フランジなし、ハウジングに圧入 | ベアリングが車輪荷重を負担。ハブフランジとピニオンは別体。旧型車、トレーラー | 外輪座とハウジングボア |
| 第 2 世代 | 外輪フランジをナックルまたはブレーキキャリアにボルト締め | フランジがディスクまたはドラムを支持。中堅世代の乗用車 | フランジの平面度、ボルト穴、両側のシール |
| 第 3 世代 | 外輪フランジとボルト付き内輪フランジ、エンコーダ一体型 | 車輪荷重とコーナリングモーメントの全体を負担。現行車と小型 SUV | ボルト、エンコーダ、シール、ホイール取付面の振れ |
| 円すいころユニット | フランジ付きハウジング内の複列円すいころセット | 高いラジアル・アキシアル容量。バン、ピックアップ、SUV | クランプ荷重、調整、ころ端面の摩耗 |
ハブベアリングを段階的に検査するには
信頼できるハブベアリング検査は、識別、洗浄、感触、測定、そしてシール・グリース・エンコーダという決まった順序で行い、不合格の判定基準に達した時点で中止する。この順序で進めれば、作業者間、ロット間、出荷間で結果を比較できる。クレームや再発注が依存するのはまさにこの点である。同じ考え方が、ロット検証で用いるハブベアリングの検査手順の基礎にもなっている。
- 識別を確認する。部品番号、刻印、OE 番号、ロット番号を図面および承認サンプルと照合する。相互参照はすべて図面とサンプルによる確認を基準とする。
- 洗浄前に撮影する。梱包、錆、油痕、輸送損傷を記録する。洗浄すると、後で必要になる証拠が失われるからだ。
- 外観を洗浄して乾燥させる。シール部に圧縮空気を吹き付けるのではなく拭き取る。圧縮空気は砂粒をリップの内側へ押し込みかねない。
- 取付インターフェースを確認する。定盤上でのフランジ平面度、ボルトのねじとローレット、ボルト穴、サークリップ溝、スプラインの状態。
- 回転の感触を確かめる。両方向にゆっくり手で回す。ざらつき、引っ掛かり、周期的な打音は軌道面やボールの損傷を示し、ほとんど抵抗なく回り続ける場合はグリースの喪失を示すことがある。
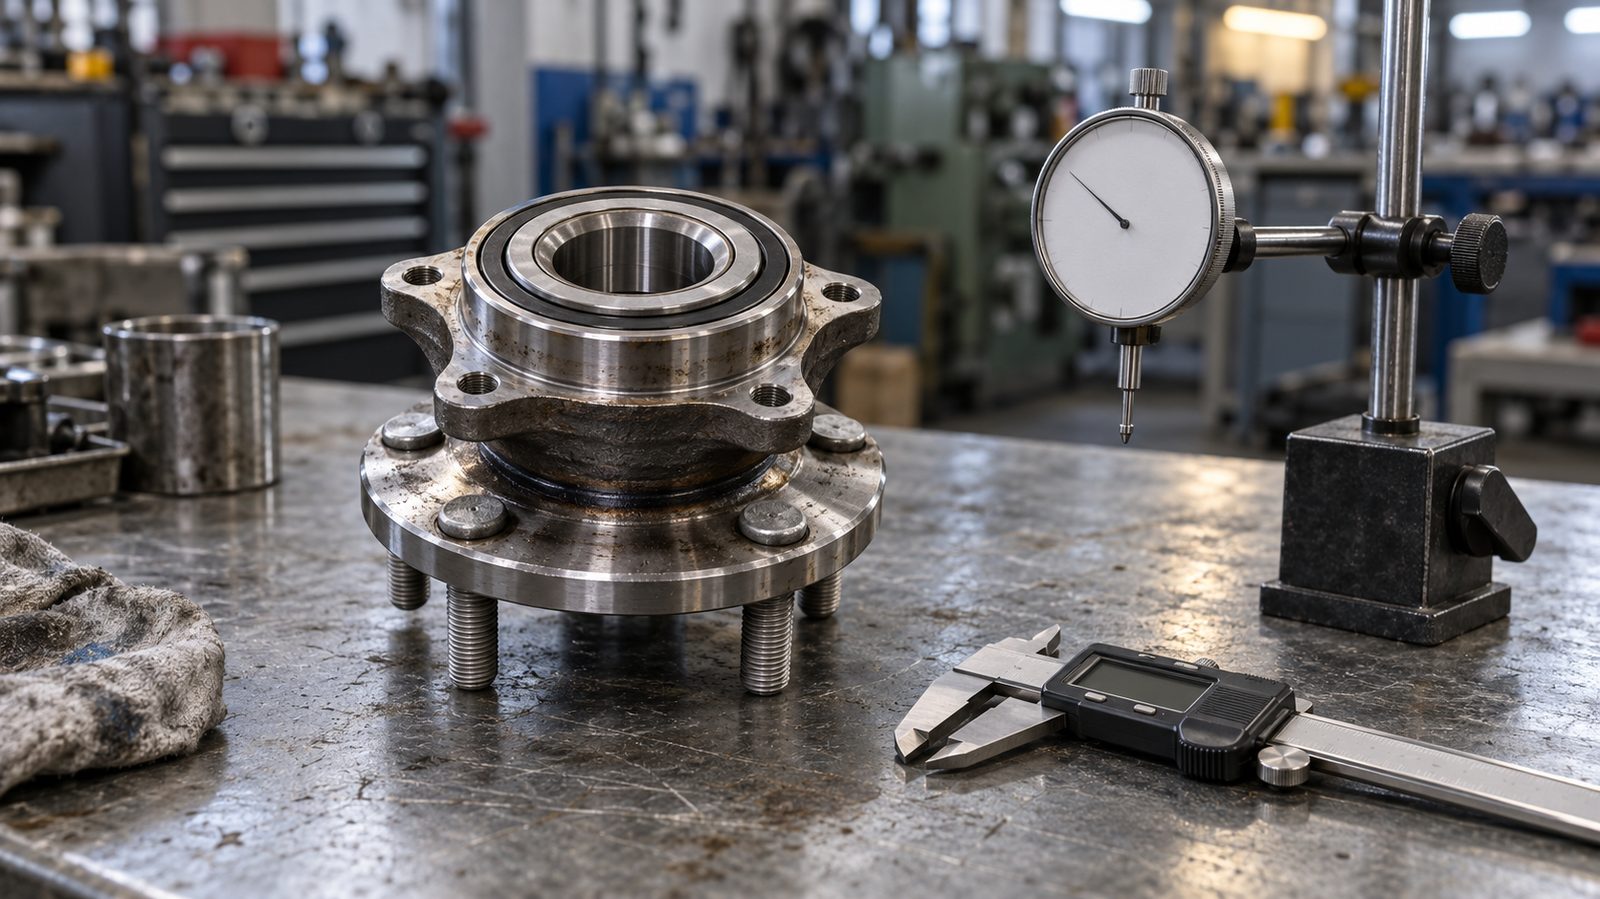
- すきまと振れを測定する。図面の指定どおりにユニットを固定し、フランジ面とパイロット径の振れを測定し、規定荷重下でダイヤルゲージによりアキシアルすきまを記録する。
- シール、グリース、エンコーダを点検する。リップの柔軟性、ガータースプリングの装着、錆の筋、リップ下のグリースの色と性状、続いてエンコーダトラックの亀裂、傷、異物。
- サンプルを分解する。疑わしいロットについては 1 個を切断して開き、脱脂し、軌道面を拡大して観察し、結果を撮影してサプライヤー記録に残す。
車両上での診断はより短い手順で済み、症状は通常、測定できるようになる前に音として現れる。
- 走行速度とともに大きくなり、左または右への操舵で変化するゴーッという唸りやハミング。
- ホイールの 12 時・6 時方向、または 3 時・9 時方向を揺すったときのガタ。
- 通常走行後のハブ中心部の熱が、反対側のコーナーより高い。
- 機械的な異音を伴わずに現れる車輪速または ABS の警告。
これらの兆候はコーナーを絞り込むが、モードを特定することはほとんどない。だからこそハブベアリングが故障しているかどうかの判断は、路上試運転の推測ではなく、必ず物理的な確認で終えるべきである。
検査結果が合格、保留、不合格のどれを意味するか
合格判定の限界値は、図面、承認サンプル、または顧客仕様から取るべきであり、汎用の表から取ってはならない。ただし判定の論理はどの部品番号でも同じである。負荷容量、密封性、信号出力に影響するものは不合格、外観だけに影響するものは最大でも保留である。
| 検査項目 | 合格 | 保留(レビュー) | 不合格 |
|---|---|---|---|
| 回転の感触 | 滑らかで軽い抵抗があり、引っ掛かりがない | 長期保管後にわずかな均一の硬さがある | ざらつき、打音、引っ掛かり点、抵抗なく回り続ける |
| アキシアルすきま | 規定荷重下で図面の範囲内 | 限界値ちょうどで、サンプル 1 個のみ | 限界値超、または手で分かるガタ |
| シールリップとスプリング | リップが柔軟、スプリングが正しく装着、錆の筋なし | 乾燥したリップだが亀裂なし | 亀裂、硬化、変位したリップ、スプリング欠落 |
| グリース | 全体に正しい色と性状 | わずかな基油分離 | 白濁、錆、ざらつき、または炭化したグリース |
| エンコーダリング | 連続して清浄、損傷のないトラック | 完全に拭き取れる表面錆 | 亀裂、傷、埋め込まれた金属、セグメント欠落 |
| フランジとボルト | 図面の範囲内で平坦、ねじが清浄 | 機能面以外の外観上の傷 | フランジの曲がり、ねじの損傷、ボルトの緩みや共回り |
検査チームが同じ語彙を共有していれば、欠陥の分類は容易になる。管理された照明下での外観欠陥カタログを文書化しておけば、境界線上の表面痕をめぐる議論のほとんどは解消する。
荷重、はめあい、取付けが良好なベアリングを故障品に変える仕組み
早期に故障するハブベアリングのほとんどは、箱を出た時点では健全で、損傷は車両側で持ち込まれたものである。その大半は 4 つのメカニズムで説明できる。
クランプ荷重と取付面の状態
アクスルナットまたは取付ボルトが内輪同士を締結し、実働すきまを設定する。降伏したナット、ナックル面のバリ、フランジ下に挟まった塗膜はクランプ荷重を低下させ、その結果ユニットがコーナリング荷重の下で座面を動く。この動きがボアをフレッティング摩耗させ、リングを変形させ、最終的にはベアリングの故障に見えるはく離に至る。
プレスと衝撃工具による損傷
力は組み付けるリングを通して伝えなければならず、転動体を通してはならない。フランジをプレスする、ハブをハンマーで叩き込む、ボルトに当てて打ち込むといった作業は、荷重をボール経由で伝え、数千 km のうちに異音源となるブルネリングを残す。
取付け時に持ち込まれる異物
組付け中にリップへ到達した砂粒、金属粉、洗浄溶剤は、密封システム全体を迂回してしまう。スピンドルを拭く、最後の瞬間まで袋に入れておく、シールへの高圧洗浄機の直接噴射を避ける——こうした措置は、潤滑剤の変更以上に寿命を延ばす。
ブレーキからの熱と不適合な相手部品
引きずるキャリパー、摩耗したスタブアクスル、ハブとディスクの高さの不一致は、運転温度を上げ、荷重経路を変える。交換品がすぐに故障する場合、ベアリングと同じくらい相手部品にも注意を払うべきであり、完全なハブベアリング故障解析では、部品自体と並べてこれらも記録すべきである。
発注前にハブベアリングの図面をどう読むか
ハブユニットにとって図面が唯一信頼できる仕様である。カタログの説明では、適合と耐久性を決める細部がほとんど捉えられていないからだ。Jinan Huayuan Bearing Co., Ltd. が図面とサンプルからハブベアリング、ハブユニット、テンショナー、CV ジョイント部品を開発しているのは、まさにそうした細部が車両プログラムごとに異なるためである。
境界寸法とはめあい
ボア径と外径をその公差等級とともに、フランジ径、ボルトピッチ、パイロット径、全高を確認する。公称値が一致しても公差等級が異なる寸法は、ハウジングが運転温度に達したときに緩い、あるいは締め過ぎのはめあいを生じうる。
すきま、予圧、精度等級
ハブユニットは製造時にすきままたは予圧を設定して供給されるため、図面には目標値と測定荷重が示されているべきである。精度等級が指定されている場合は、それが参照する規格と測定方法を確認する。等級だけではシールやグリースの質は何も語らないからだ。
シール、グリース、封入量
シール形式、リップ材質、グリース封入量、基油粘度が、粉塵、水、熱に対する性能を決める。2 社のサプライヤが同じ寸法を満たしていても、ここで差が出る。入荷検査でシール検査ルーチンが効果を発揮するのはこの点である。
材料、熱処理、エンコーダインターフェース
リングの全体焼入れまたは浸炭焼入れの仕様ところの等級を確認し、次に ABS 仕様ではエンコーダの形式、極数、コネクタやハーネスの詳細を確認する。寸法的に正しくてもエンコーダが違うハブユニットは、問題なく装着できながら最初の試運転で故障コードをセットする。OE 番号と ABS 適合の確認では、それらの参照番号をどのように照合するかを説明している。
これらが発注書になる前に、サプライヤが実際に回答する質問に仕様を合わせておく価値がある。ハブベアリングの RFQ チェックリストは、再見積の大半を防ぐ項目を網羅している。
同様の壊れ方をする他の走行系部品はどれか
テンショナーと CV ジョイント部品は、ハブベアリングと同じ物理を共有している。密封された転動体セット、規定の予圧、寿命を決めるリップシールであり、検査の習慣はそのまま移せる。
テンショナーはまずプーリベアリングかダンパ要素から故障する。シールからのグリース滲み、アイドル時の鳴きやラトル、ベルトのばたつき、あるいはスムーズに戻らなくなったテンショナーアームなどである。CV ジョイント故障の通常の入口はブーツの破れである。グリースが飛ばされ、水と砂粒が入り、保持器とボールが摩耗して、負荷状態でハンドルを一杯に切ったときにジョイントが鳴るようになる。同じコーナーでハブユニットを交換するときは、どちらも確認する価値がある。摩耗した隣接部品が新しい部品の寿命を縮めることが多いからだ。
Huayuan はハブベアリングのラインと並んでこれらの走行系部品を、アフターマーケット交換用および OE プログラム向けに供給しており、図面とサンプルからの開発、カスタム梱包、中東・東南アジアの輸入業者向けプライベートブランドにも対応している。
ハブベアリングの故障と検査に関するよくある質問
ハブベアリング故障の最初の兆候は何か
走行速度とともに大きくなり、左または右への操舵で変化するゴーッという唸りやハミングが典型的な初期兆候である。コーナーの荷重が増減すると音が変わるからだ。整備工場ではほかに、ホイールの 12 時・6 時方向を揺すったときのガタ、走行後のハブの熱、ブレーキパッドの偏摩耗、車輪速警告も見つける。これらのうち 2 つが同時に現れれば、取り外して点検する理由になる。
密封されたハブベアリングにグリースを補充したり修理したりできるか
できない。現代のハブユニットは、製造時にすきままたは予圧を設定した密封アッセンブリであり、ABS 仕様ではエンコーダリングが位置決めされている。開けるとシールが破壊され、異物が入り、元の治具なしでは復元できない設定が失われる。図面とサンプルで確認した部品(図面とサンプルによる確認を基準とする)への交換だけが確実な修理である。
ハブベアリングの不良は必ず ABS 警告灯を点灯させるか
いいえ。エンコーダリングが健全なままベアリング鋼がひどくはく離することがあり、その場合は異音とガタは出ても電気的な故障は出ない。逆も起こる。亀裂や汚染のあったエンコーダは、機械的な症状がまったくなくても車輪速コードをセットする。機械診断と ABS 診断は別々のチェックであり、故障コードだけでハブユニットを交換してはならない。
輸入業者はハブベアリングの入荷時に何を確認すべきか
梱包と表示を発注書と照合し、洗浄前に錆や輸送損傷を記録する。次にサンプルを抜き取り、回転の感触、図面に対するアキシアルすきま、シールリップとスプリングの状態、グリースの外観、エンコーダ表面を確認する。ロットごとに写真付きの記録を残し、疑わしいロットからは 1 個を切断して開く。その記録があれば、クレームも再発注もはるかに扱いやすくなる。
Purchasing guidance, product information and company updates from Huayuan Bearing.