ハブベアリングの取付トルクと予圧は、決められた順序で扱うべき別個の設定です。予圧は転動体を両方の軌道面に押し付けておく内部クランプ力であり、アクスルナットのトルクはそれを生み出すための入力にすぎません。密封された第3世代ハブユニットでは、予圧は生産時に組み込まれているため、取付者は指定トルク(多くの場合、トルク+回転角)を適用するだけで、調整は行いません。分離型の円すいころ軸受では、ナットの位置そのものが予圧を決めるため、回転トルクまたは軸方向すきまで結果を検証する必要があります。この2つのケースを混同することが、ハブの早期故障の最も一般的な原因です。
ハブベアリングの取付トルクと予圧は実際に何を制御するのか
予圧は軸受寿命、運転温度、騒音を左右します。取付トルクはそれを生み出す間接的な手段にすぎません。予圧とは、路面荷重が加わる前に玉またはころを軌道面に押し付けておく軸方向の力です。正しく予圧が与えられた軸受は、すべての転動体が荷重を分担して回転し、ホイールの向きが変わるたびに内部すきまを詰める必要がなく、コーナリングや制動時にもフランジ位置が安定します。予圧が低すぎると、転動体は転がらずに滑り、軌道面を研磨し、保持器ポケットを摩耗させ、後に整備工場が軸受摩耗と診断するような唸り音やゴロゴロ音を発生させます。予圧が高すぎると、接触応力と運転温度が上昇し、グリース膜が薄くなり、軌道面の疲労寿命が低下します。しかも手で回した感触はまったく滑らかなことがあります。どちらの誤りもホイールを組み戻した後には目視できません。だからこそ、設定は作業台上で正しく行わなければなりません。
トルクは摩擦の影響を受けるため、予圧の指標としては弱いものです。加えたトルクの一部だけが軸方向のクランプ力になり、残りはねじ部の摩擦と、ナット座面またはボルト頭部下面の摩擦によって消費されます。この損失は、潤滑、めっき、ねじの状態、ワッシャの有無、締結具がすでに使用済みかどうかによって変化します。仕様が2つの形式で示されるのは、まさにこのためです。単純なトルク値は、規定の締結具状態を前提としており、簡単ですが摩擦に依存します。トルク+回転角の値は、まず締結具を着座させ、次に一定角度まで回転させるため、最終的なクランプ荷重は摩擦ではなく締結具の伸びによって決まります。だからこそ、角度管理の締結具は決して再使用したり、緩め戻したりしてはいけません。
アクスルナットが設計によって軸受の調整工具にもクランプにもなる理由
分離型の円すいころ軸受では、ナットが内輪(コーン)をスピンドルに沿って移動させるため、ナット位置が文字どおり予圧を決めます。締め込めば予圧が上がり、緩めればすきまが戻ります。工場設定の複列アンギュラ玉軸受ハブベアリングでは、2つの内輪が組合わせ品として研削され、その研削によって予圧が固定されています。ここではナットはまったく別の役割を果たします。つまり、ハブとCVジョイントの外レースを軸受内輪にクランプし、ジョイントが軸方向に動かないようにするのです。同じ工具、同じ締結具でも、意味は正反対です。一方の設計の取付指示を他方に流用すると、ジョイントが緩んだままになったり、軸受を潰したりすることになります。
予圧が過小・過大な場合にそれぞれ何が起こるか
予圧不足は、まず低速時の異音と、ホイールを12時・6時の位置で揺すったときに感じる動きとして現れます。予圧過大は、まず熱として現れます。短距離走行後に反対側より明らかに熱いハブ、黒ずんで焦げ臭いグリース、そして最終的には、正常な軸受に見られる均一なつや消し摩耗ではなく、青変または変色した軌道面とフレーキングが現れます。どちらも寿命を縮めますが、調整式の構造では予圧不足だけが再締付けで補正できる場合があります。密封ユニットの予圧過大は交換が必要です。軌道面が設計接触圧力を超えてすでに応力を受けているからです。
予圧設定が必要なハブベアリングのタイプはどれか
取付者が予圧を設定する必要があるのは、調整式で非密封の軸受構造だけです。密封ハブベアリングおよびハブアセンブリは生産時に予圧が与えられており、正しいクランプトルクのみが必要です。このテーマに関する混乱のほとんどは、1つのルールを両方の系統に当てはめることから生じます。以下の表では、締結具が実際に果たす役割によって両者を区別しています。
| 構造 | 主な用途 | 予圧の設定方法 | 締結具の役割 | 検証方法 |
|---|---|---|---|---|
| 分離型円すいころ軸受ペア(コーンとカップ) | 旧型の後輪駆動車フロントハブ、トレーラーアクスル、小型トラック | 取付者がナット位置またはスペーサで設定 | 予圧を直接調整 | 回転トルクまたは軸方向すきま |
| シム付きアンギュラコンタクトペア | 一部の産業用およびギヤボックスシャフト | 組立時にシム厚を選定 | 積層体をクランプ | ダイヤルゲージによる軸方向すきま |
| 第1世代ハブベアリング | ナックルまたはハブ内の密封カートリッジ | 工場(内輪は組合わせ品) | ジョイントをクランプ | 正しいトルクのみ |
| 第2世代ハブベアリング | ナックルまたはドラムにボルト止めするフランジ付き外輪 | 工場 | ボルトがフランジを、ナットがシャフトをクランプ | 正しいトルクとボルト締付け順序 |
| 第3世代ハブユニット | ほとんどの乗用車、ABS装備 | 工場 | アクスルナットがCVジョイントを内輪にクランプ | トルク+回転角、調整なし |
| テンションプーリベアリング | ベルト駆動補機 | 工場、寿命まで密封 | ボルトがプーリをブラケットにクランプ | トルク、その後空転確認 |
| ボールケージ付きCVジョイント | ドライブシャフト、両側 | ケージとボールの工場組付け | シャフトナットがジョイントをハブにクランプ | トルク、ブーツクランプ、屈曲動作確認 |
第1世代および第2世代ベアリング
第1世代ベアリングは密封複列アンギュラ玉軸受で、通常はスナップリングまたは肩部によってナックルまたはハブに保持されるカートリッジです。2つの内輪は組合わせセットであるため、決して分離したり、別の軸受と混ぜたり、左右を入れ替えたりしてはいけません。予圧は内輪の研削によって固定されており、ペアを乱すと元に戻せません。取付者が管理できるのは着座です。つまり、清潔で平らでバリのない合わせ面と、クランプ肩部の下での完全な接触です。第2世代ユニットは同じ軸受原理で、外輪にフランジが付いており、ナックル、ドラム、アームに直接ボルト止めします。ここではボルトトルクと、均等な対角順の締付け順序が重要です。フランジが傾くと2列の荷重が不均等になり、使用時に温度差や短寿命として現れます。これらの設計とフルユニットの違いは、ホイールベアリングとハブアセンブリの比較で説明しています。
第3世代ハブユニットとトルク・トゥ・イールドナット
第3世代ハブユニットは、フランジ、複列軸受、そして通常はABSエンコーダリングを1つの密封部品に統合したものです。内部に調整可能な部分はありません。予圧は生産時に設定され、アクスルナットはCVジョイントの外レースを内輪に押し付けるだけです。これらのナットの多くはトルク・トゥ・イールド締結具です。着座トルクまで締め付け、次に指定角度まで回転させます。ロックタブやピンを合わせるためにナットを逆回転させてはいけません。緩めると伸びが解放され、クランプ荷重も失われるからです。箱から出した状態で明らかな軸方向の動きや粗い回転があるユニットは、調整ではなく不合格です。特定車両でどの世代を選ぶかは、ハブアセンブリ選定ガイドで説明しています。
テンショナおよびCVジョイント部品:予圧調整なしのトルク管理
テンションプーリベアリングは、プーリに圧入された密封・グリース封入済みの軸受です。取付ボルトはプーリをブラケットにクランプするだけで、内部予圧には影響しません。確認項目はボルトトルクと自由回転です。引きずりや軸方向のぐらつきがあるプーリは不合格です。CVジョイントはさらに異なる構造で、インナースターとアウターハウジングの間でケージ内を6個のボールが転がり、大きな屈曲範囲でトルクを伝達します。その内部嵌合は生産時に固定されており、取付時の変動要因はシャフトナットトルク、ハブへのジョイントの正しい着座、ブーツクランプの張力です。ブーツが緩んだりねじれたりすると水や砂粒が侵入し、軸受が故障するはるか前にジョイントを破壊します。
ハブベアリングのトルクはどのように締め付け、検証すべきか
正しい手順は、レンチを一度引くだけではなく、一連の流れです。設計を確認し、合わせ面を準備し、段階的に締め付け、最後に結果を測定します。以下の順序は、ハブユニット、ハブアセンブリ、調整式円すいころ構造のいずれにも当てはまります。調整工程は、設計が許す場合にのみ行います。
- ナットに触れる前に構造を識別する。ハブが密封ユニットか調整式ペアかを確認し、類似作業の数値を流用するのではなく、図面または車両データのトルク注記を読む。
- すべての合わせ面を清掃・点検する。ナックル穴、フランジ面、シャフト肩部、ねじ部から、錆、塗料、古いねじロック剤の残留物を取り除く。フランジ下の0.1mmの錆片でもユニットが傾き、片方の列により多くの予圧がかかる。
- 軸受は正しいリングにのみ着座させる。圧入または引き込みは、取り付けるリングに対して行う。玉、ころ、保持器を通して圧入力を伝えてはならない。軌道面に目に見えないブリネル圧痕が付く。
- 締結具自体を確認する。ねじの状態と、ナットが使い捨てのトルク・トゥ・イールドタイプかどうかを確認する。仕様が交換を求めている場合は、再使用せず交換する。
- 段階的に着座トルクまで締め付ける。校正済みレンチを使用し、ナットまたはボルトを均等に(おおよそ半分のトルク、次に完全な着座トルクまで)締め付ける。ハブはスタッド穴にレバーを差し込むのではなく、適切な回り止めで保持する。
- 図面がトルク+回転角を指定している場合は、角度を適用する。分度器または角度ゲージを使用し、一連の動作で行い、途中で止めない。
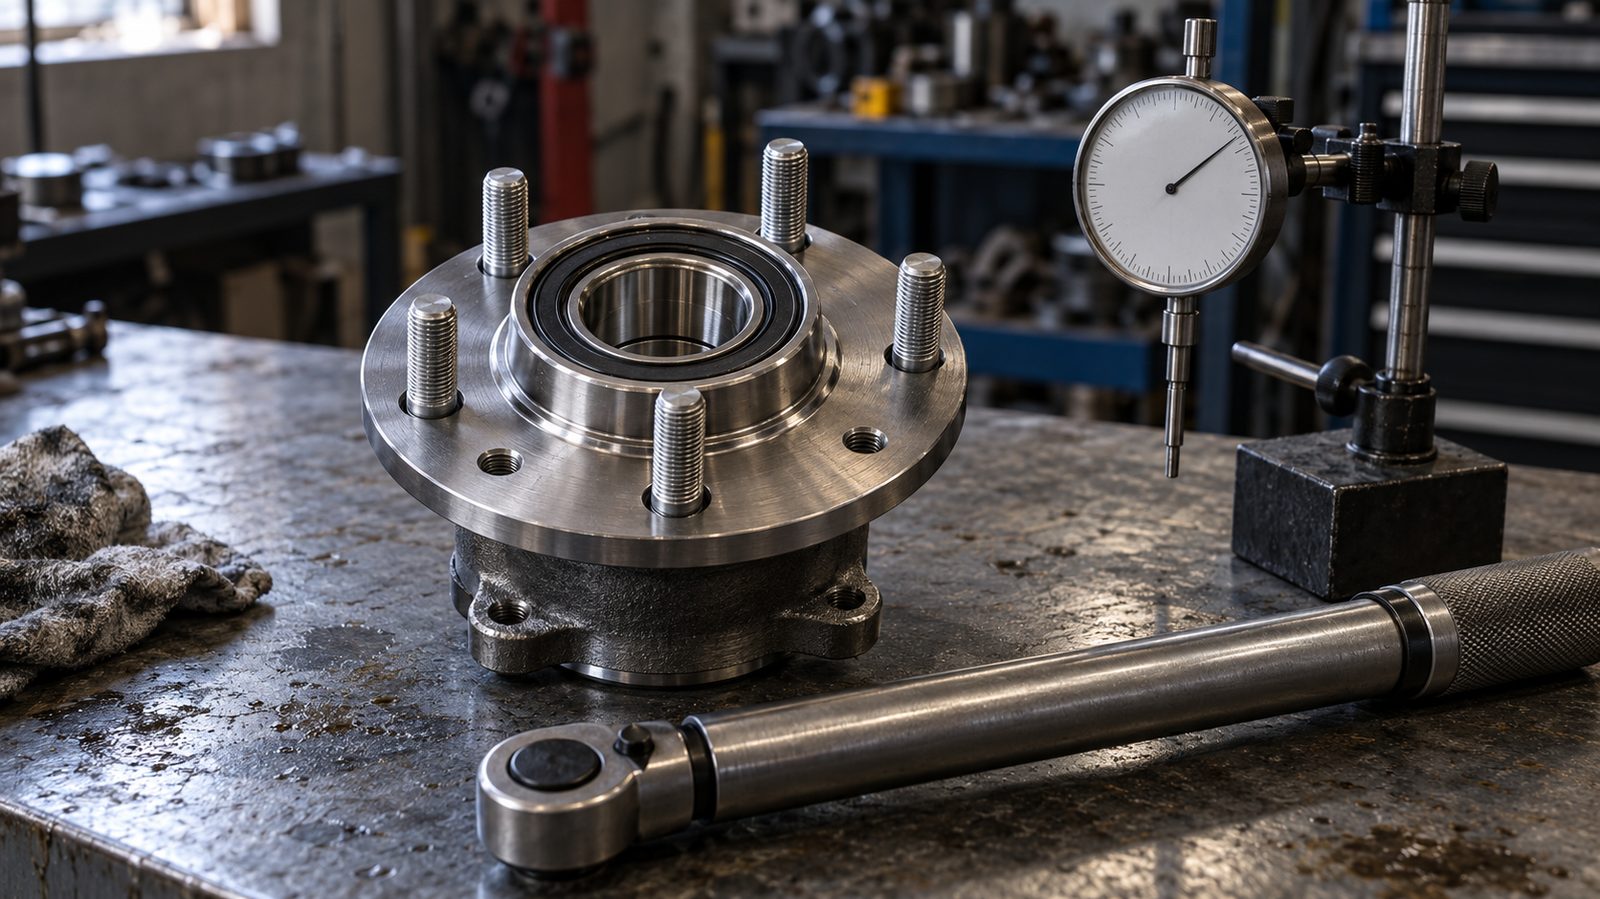
- 推測せず検証する。調整式構造では、ばね秤または低レンジトルクメータで回転トルクを測定するか、ダイヤルゲージで軸方向すきまを設定する。密封ユニットでは、フランジの半径方向および軸方向の振れを確認する。
- ABSセンサを取り付け、クリアランスを確認する。エンコーダリングが清潔で損傷がないこと、センサが正しいエアギャップにあることを確認する。変形したリングは、機械作業が終わったずっと後に故障として検出されるからだ。
- 試運転して再確認する。短距離走行後、接触式または赤外線温度計で左右のハブ温度を比較し、速度に応じた異音を聞き、手順が求めている箇所ではボルトトルクを再確認する。
| 確認項目 | 計測器 | 何を証明するか | 適用箇所 |
|---|---|---|---|
| 適用トルク | 校正済みトルクレンチ | クランプ荷重が仕様の前提と一致 | すべての設計 |
| トルク+回転角 | 角度ゲージ付きトルクレンチ | 締結具が弾性域まで伸びている | 第3世代アクスルナット、イールドボルト |
| 回転トルク | ばね秤または低レンジトルクメータ | 調整式ペアの実際の予圧 | 円すいころ軸受および調整式アンギュラコンタクト |
| 軸方向すきま | マグネットベース付きダイヤルゲージ | 調整後の残留軸方向すきま | 円すいころ軸受、シム調整構造 |
| フランジ振れ | ダイヤルゲージ | 直角な着座と変形のないフランジ | ハブユニットおよびハブアセンブリ |
| 運転温度 | 赤外線または接触式温度計 | 予圧過大、軸受の潤滑不足、ブレーキの引きずり | フリートおよび整備工場の確認 |
回転トルクに関する実務的な注意点として、測定時にはシールとグリースの状態を考慮してください。新しいリップシールは抵抗を増やし、新しいグリースは撹拌抵抗を生むため、グリースを詰めた直後の軸受は、なじみ運転後の同じ軸受より高い値を示します。同じ計測器で、同じ条件同士を比較し、その値は軸受の絶対的な特性ではなく、調整の確認値として扱ってください。
材料、シール、精度等級はトルクにどのような影響を与えるか
材料、熱処理、密封、精度等級は、設定した予圧が使用中に正しく保たれるかどうかを左右するため、トルク値と同じ文脈で論じるべき要素です。正確に設定されていても、使用温度で形状を失う軸受は、調整不良の軸受とまったく同じ挙動を示します。
軸受鋼と熱処理
自動車用ハブベアリングは、一般に100Cr6またはGCr15タイプの全体焼入れ軸受鋼で製造され、衝撃荷重や薄肉部がある部品には浸炭焼入れが用いられます。硬さ、浸炭深さ、焼戻し温度が重要である理由は、それらが寸法安定性を左右するからです。運転温度で膨張したり応力除去されたりするリングは、ナットを変えなくても内部予圧を変化させます。残留オーステナイトと残留応力が熱処理で管理されるのは、そのためです。これらは納入部品を目視で判断できる仕様項目ではないため、購買担当者は目視確認ではなく、サプライヤの材料・工程文書を通じて検証します。背景は、軸受鋼の品質に関するこの記事で説明しています。
シール、グリース封入量、測定される抵抗
シールの選択は、抵抗と寿命の両方を変えます。接触リップシールは水や砂粒の侵入をよりよく防ぎますが、運転トルクが高くなります。低抵抗またはラビリンス構造は摩擦を減らしますが、グリースとユニットの一体化構造により多く依存します。グリース封入量と基油粘度は、特に低温時に撹拌損失に影響します。取付者にとっての実務的な意味は、回転トルクの測定値にシールとグリースの影響が含まれることです。購買担当者にとっては、シールタイプとグリース仕様を前提として放置せず、図面に明記しなければならないということです。
精度等級、すきま、マーキングの本当の意味
P6やP5などの精度等級、および対応するABEC等級は、振れ、軌道面形状、部品ごとの予圧の一貫性を管理します。ラジアル内部すきまクラス(C2、CN、C3)は、取付け前の自由すきまを表し、取付け後に調整する軸受に属するものです。密封ハブユニットでは、すきまは工場予圧によってすでに消費されているため、すきまのマーキングは製造上の基準であり、取付時に何かを緩める指示ではありません。マーキングを調整指示と解釈することは、正しく製造されたユニットを作業台で損傷させる原因の1つです。
軸受図面のトルクと予圧の数値をどう読むか
取付に重要な数値は、図面上のいくつかの決まった場所にまとまっており、それぞれが異なる問いに答えます。特定の型式やOE番号は、カタログの説明から推測するのではなく、図面とサンプルで確認しなければなりません。同じハウジングサイズでも、ねじと締結具の仕様が異なる場合があるからです。
| 図面項目 | 取付者に伝える内容 | 結果を左右する理由 |
|---|---|---|
| ねじ仕様とナットタイプ | 締結具のサイズ、ピッチ、使い捨てかどうか | どのトルク表が適用され、再使用が許されるかを決める |
| トルク注記 | 着座トルクと角度工程の有無 | クランプ荷重を定義する。角度工程は単純なトルクと互換できない |
| 回転トルクまたは軸方向すきま | 調整式構造の合否許容範囲 | 予圧が正しいことを示す唯一の直接的な証拠 |
| 内部すきまクラス | 取付け前の自由すきま | 設計意図を確認する。密封ユニットでは調整指示ではない |
| シールとグリースの仕様 | 摩擦レベル、温度範囲、水の侵入防止 | 測定抵抗を説明し、使用環境を定める |
| エンコーダリングとセンサ位置 | ABSインターフェースとエアギャップ | 正しい機械的取付け後の誤った故障コードを防ぐ |
| 穴と肩部の公差 | ナックルへの嵌合と着座深さ | 穴が緩い、または締まりすぎると、リングの応力と予圧が変わる |
図面が不完全な場合、不足している項目は通常、取付を左右する項目です。ナットタイプ、角度工程、シール材質、エンコーダ仕様などです。短く整理された質問リストは、長いやり取りよりも早くこれらの不足を埋めます。ハブベアリングRFQチェックリストは、上表と同じ順序に従っています。ABS装備ユニットでは、エンコーダとセンサのインターフェースを個別に確認する必要があります。OE番号の適合とABSハブベアリングに関するこの記事で説明しています。
実際に予圧を破壊する取付ミスはどれか
数千キロ以内に故障するハブベアリングのほとんどは、軸受自体ではなく取付作業によって損傷しています。以下の誤りは初期返品の大部分を占めており、いずれも故障後に読み取れる証拠を残します。
過大トルクとインパクト工具による締付け
インパクトガンでアクスルナットを締め込むと、管理されていないトルクが加わり、多くの場合仕様をはるかに超えます。工具のクラッチがその大きさを隠します。密封ユニットでは、内輪肩部が潰れ、保持器が玉に押し付けられて変形します。調整式構造では、深刻な予圧過大、発熱、グリースの急速な劣化を招きます。インパクト工具はジョイントが落ち着くより速くナットを回すため、部品が着座する前に焼き付きます。最終締付けは、回り止めを使用した校正済みの手動レンチで行うべきです。
トルク不足、ナットの再使用、乾いたねじ
アクスルナットのトルクが不足すると、ジョイントが軸方向に動ける状態になります。軸受はすきまが変化する状態で運転し、シャフトのフレッチングによって内輪穴に傷が付き、その結果生じる遊びはしばしば軸受摩耗と誤診されます。トルク・トゥ・イールドナットを再使用すると、締結具がすでに伸びているため、同じ結果が確実に生じます。乾いた、または汚染されたねじは、トルクとクランプ荷重の関係を逆方向に歪めます。レンチは規定値に達してもクランプ荷重は低いままで、ジョイントは数値が示すより緩くなります。
転動体を介した圧入
取り付けるリングではなく、フランジ、保持器、玉に圧入力を加えると、ブリネリングが発生します。軌道面に玉の間隔で浅い圧痕が付く現象です。作業台では問題なく感じられても、圧痕がスポーリングに発展するにつれて、数百キロ以内に異音が発生します。ハブを正しい肩部ではなく軸受中心部にボルトを当てて引き込む場合にも、同じ損傷が起こります。
汚染、水の侵入、誤ったグリース
取付中に挟まった砂粒、緩んだままのブーツクランプ、取付時に巻き込まれたシールリップ、互換性のないグリースを詰め直した軸受は、いずれもトルクとは無関係に寿命を縮めます。グリース汚染は、黒ずんだ、砂粒状の、または分離した潤滑剤として現れ、水の侵入は、保持器ではなく軌道面の乳化グリースと錆として現れます。
- 予圧過大の特徴:均一な青色または麦わら色の変色、焦げたグリース、熱で青変した保持器、軌道面全体にわたるフレーキング。
- 予圧不足の特徴:疲労のない研磨された軌道面、摩耗した保持器ポケット、内輪穴のフレッチング。
- 取付損傷の特徴:等間隔の圧痕、亀裂または変形した保持器、切れたり巻き込まれたりしたシールリップ。
- 汚染の特徴:錆の斑点、かじり傷、路面の砂粒が混じったグリース。
これらのパターンは現場で重複するため、異音と遊びの症状は、分解検査の証拠と併せて判断する必要があります。ハブベアリングの異音診断ガイドの診断手順も同じ論理に従っており、より広範な症状リストはハブベアリングの故障の見分け方にあります。
輸入業者と整備工場は取付前に何を確認すべきか
受入検査では、識別情報、形状、回転の自由を確認すべきです。この3つで、部品が車両に届く前に、取り扱いや仕様の誤りのほとんどを捕捉できるからです。huayuanbearing.comの製造元であるJinan Huayuan Bearing Co., Ltd.は、アフターマーケット交換用およびOEプログラム向けにハブベアリング、ハブユニット、テンショナ、CVジョイント部品を供給し、図面とサンプルに基づく部品開発、カスタム包装、プライベートブランドに対応しています。そのため、受入検査は、プライベートブランドプログラムが品質を維持できるか失うかの分岐点になります。
販売代理店向けの受入検査
- マーキングと包装が発注書と一致していること。プライベートブランドのアートワークと箱の参照番号も含みます。
- 主要寸法(穴径、フランジ直径、フランジ厚さ、ボルト穴パターン、全高)が図面と一致していること。
- 外輪を保持したときに、ユニットが軽く均一な抵抗で滑らかに回転し、軸方向のぐらつきがないこと。
- シールが直角に装着され、リップの巻き込みがなく、エンコーダリングが清潔で平らで損傷がないこと。
- ねじが清潔で、指定どおりめっきされ、付属ナットが図面のナットタイプと一致していること。
- 各ロットからサンプルを保管し、後日のクレームを既知の基準と比較できるようにすること。
車両が工場を出る前の確認
取付担当者は、ナックル穴とシャフト肩部が清潔で損傷がないこと、ユニットが完全かつ直角に着座していること、指定トルクと角度が校正済み工具で適用されたこと、センサのエアギャップが正しいこと、ホイールが粗さや遊びなく回転することを確認する必要があります。短距離の試運転と、それに続く左右の温度比較で確認を締めくくります。完全な受入基準はハブベアリング検査の参考資料に示されており、購買側の同等の視点はサプライヤ評価ガイドにあります。これらの確認は、車両メーカーのトルク値に代わるものではありません。両者が異なる場合、取付は車両データに従い、部品は軸受図面に従います。
ハブベアリングのトルクと予圧に関するよくある質問
すべてのハブベアリングに予圧調整が必要ですか?
いいえ。密封された第1世代、第2世代、第3世代のハブベアリングおよびハブユニットは生産時に予圧が与えられ、後から調整できません。取付者は、角度工程がある場合はそれも含め、指定されたクランプトルクを適用するだけです。予圧を設定し、回転トルクまたは軸方向すきまで検証する必要があるのは、円すいころペアやシム調整式アンギュラコンタクト軸受などの分離型構造だけです。
ハブを取り外した後、アクスルナットを再使用できますか?
仕様が許す場合に限ります。現代のアクスルナットの多くは使い捨てのトルク・トゥ・イールド締結具で、締め付けると永久に伸びます。一度緩めると同じクランプ荷重を再現できないため、再使用するとジョイントのトルクが不足します。図面または車両データに再使用の記載がない場合は、ナットを交換部品として扱い、新しいものを取り付けてください。
インパクトガンでアクスルナットを締め付けるとどうなりますか?
適用トルクが管理不能になり、通常は仕様をはるかに超えます。その結果、軸受の予圧過大、保持器の変形、内輪肩部の潰れが起こります。また、ジョイントが落ち着く前にナットが焼き付くこともあります。インパクト工具は取り外しには便利ですが、最終締付けは常に校正済みトルクレンチで行い、仕様が求めている場合は角度ゲージも使用してください。
トルク仕様がない場合、予圧が正しいことをどう確認しますか?
確実に確認することはできません。トルク値、角度工程、回転トルクの許容範囲は、特定の軸受、ハウジング、締結具に依存する設計出力であり、類似部品からの推測は予圧不足と予圧過大の両方のリスクを伴います。車両データまたは軸受図面から値を入手し、型式やOE番号は生産前に図面とサンプルで確認してください。
Purchasing guidance, product information and company updates from Huayuan Bearing.