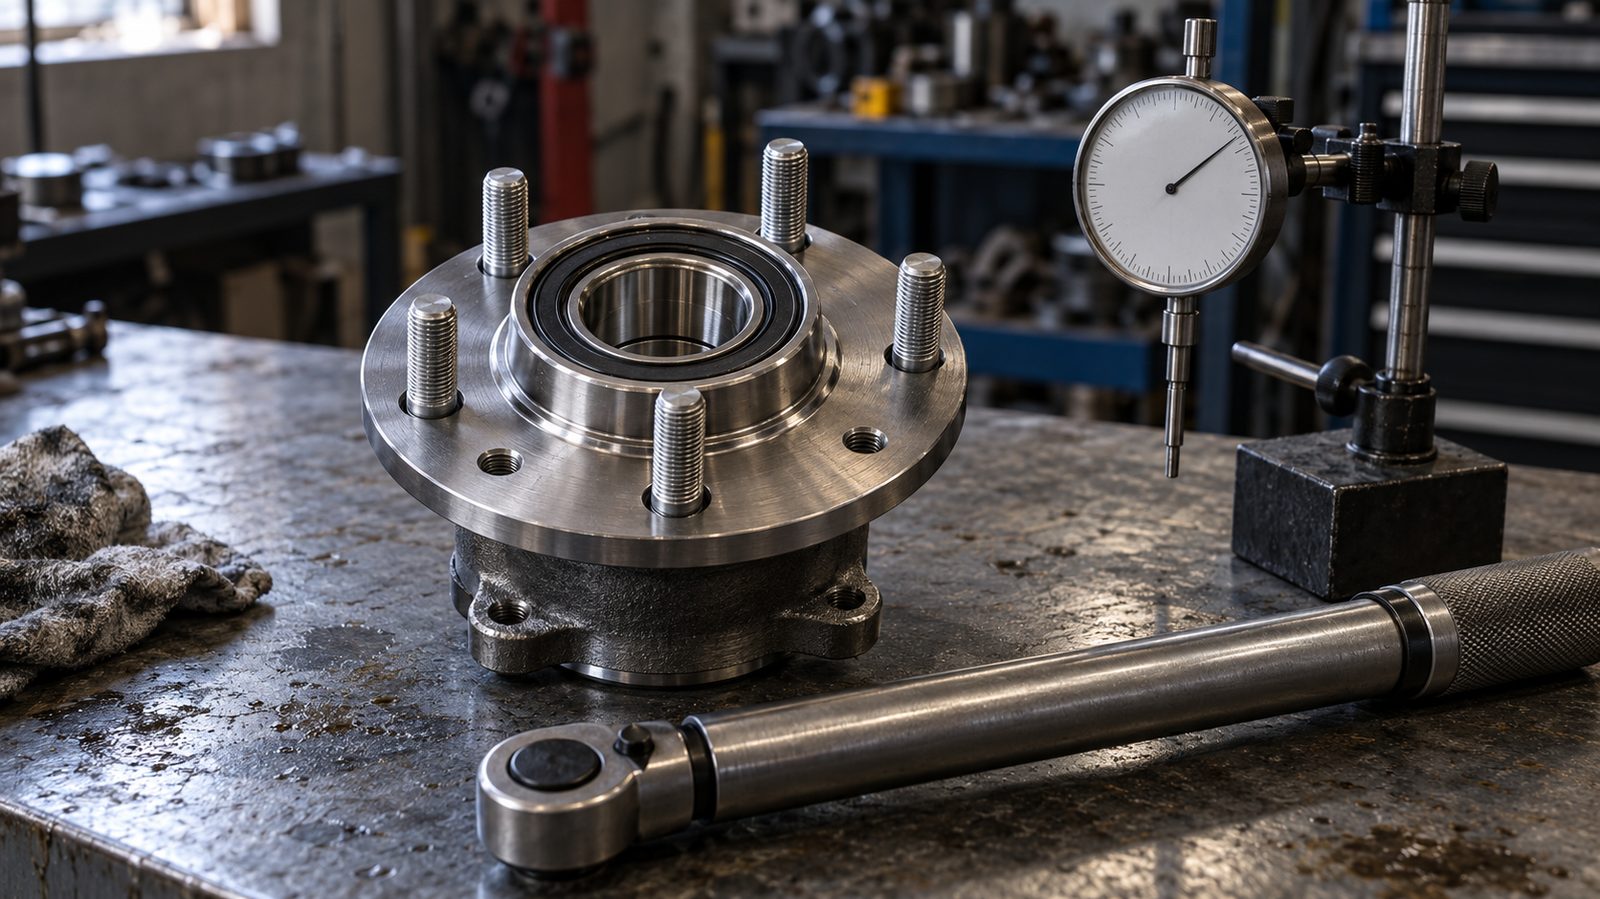
Mô-men siết lắp đặt và tải trước của vòng bi moay-ơ bánh xe là hai thông số khác nhau, được xử lý theo một trình tự cố định: tải trước là lực kẹp bên trong giữ các phần tử lăn áp vào cả hai rãnh lăn, còn mô-men siết đai ốc trục chỉ là đầu vào dùng để tạo ra lực kẹp đó. Trên các cụm vòng bi moay-ơ thế hệ thứ ba loại kín, tải trước được đặt sẵn trong quá trình sản xuất, nên người lắp chỉ cần siết theo mô-men quy định — thường là mô-men kèm góc vặn — và không cần điều chỉnh. Với các cặp vòng bi đũa côn rời, vị trí đai ốc quyết định tải trước, và kết quả phải được kiểm chứng bằng mô-men quay hoặc độ rơ dọc trục. Nhầm lẫn giữa hai trường hợp này là nguyên nhân phổ biến nhất khiến cụm moay-ơ hỏng sớm.
Mô-men siết lắp đặt và tải trước của vòng bi moay-ơ bánh xe thực sự kiểm soát điều gì?
Tải trước kiểm soát tuổi thọ, nhiệt độ làm việc và độ ồn của vòng bi; mô-men siết lắp đặt chỉ là phương tiện gián tiếp để tạo ra tải trước. Tải trước là lực dọc trục giữ các viên bi hoặc con lăn áp vào rãnh lăn trước khi có bất kỳ tải trọng đường nào tác động. Một vòng bi được đặt tải trước đúng sẽ chạy với mọi phần tử lăn cùng chia sẻ tải trọng, không có khe hở bên trong phải khắc phục mỗi khi bánh xe đổi hướng, và vị trí mặt bích ổn định khi vào cua và phanh. Khi tải trước quá thấp, các phần tử lăn bị trượt thay vì lăn, làm đánh bóng rãnh lăn, mài mòn các hốc vòng cách và phát ra tiếng rít hoặc tiếng ù mà sau đó xưởng chẩn đoán là vòng bi mòn. Khi tải trước quá cao, ứng suất tiếp xúc và nhiệt độ làm việc tăng, màng mỡ mỏng đi và tuổi thọ mỏi của rãnh lăn giảm — trong khi chi tiết vẫn có thể cảm thấy hoàn toàn êm khi quay bằng tay. Cả hai lỗi đều không thể nhìn thấy sau khi lắp lại bánh, nên thông số phải đúng ngay tại bàn thao tác.
Mô-men siết là một đại lượng thay thế không đáng tin cho tải trước vì ma sát. Chỉ một phần mô-men được áp dụng chuyển thành lực kẹp dọc trục; phần còn lại bị tiêu hao bởi ma sát ren và ma sát dưới mặt đai ốc hoặc đầu bu lông. Những tổn thất này thay đổi theo chất bôi trơn, lớp mạ, tình trạng ren, có hay không có long đền và việc chi tiết siết đã được dùng trước đó hay chưa. Đây chính là lý do các thông số kỹ thuật xuất hiện dưới hai dạng. Một giá trị mô-men thuần giả định tình trạng chi tiết siết xác định, đơn giản nhưng phụ thuộc vào ma sát. Một giá trị mô-men kèm góc vặn trước hết đưa chi tiết siết vào vị trí ăn khớp, sau đó vặn nó qua một góc cố định, nên tải kẹp cuối cùng được quyết định bởi độ giãn của chi tiết siết chứ không phải ma sát — vì vậy không bao giờ được tái sử dụng hoặc nới lỏng các chi tiết siết được điều khiển bằng góc.
Vì sao đai ốc trục là dụng cụ đặt tải trước ở một số thiết kế và chỉ là chi tiết kẹp ở những thiết kế khác
Trên một vòng bi đũa côn rời, đai ốc dịch chuyển nón trong dọc theo trục chính, nên vị trí đai ốc thực sự quyết định tải trước: vặn vào thì tải trước tăng, nới ra thì khe hở quay trở lại. Trên vòng bi moay-ơ tiếp xúc góc hai dãy được đặt sẵn tại nhà máy, hai vòng trong được mài thành một cặp ghép và tải trước được cố định bởi chính cách mài đó. Ở đây đai ốc đảm nhận một nhiệm vụ hoàn toàn khác — nó kẹp cụm moay-ơ và vòng ngoài khớp đồng tốc vào vòng trong của vòng bi để khớp không thể dịch chuyển dọc trục. Cùng một dụng cụ, cùng một chi tiết siết, nhưng ý nghĩa trái ngược. Một hướng dẫn lắp đặt sao chép từ thiết kế này sang thiết kế kia sẽ hoặc để khớp bị lỏng, hoặc ép hỏng vòng bi.
Điều gì xảy ra khi tải trước sai theo từng hướng?
Tải trước thấp xuất hiện trước tiên dưới dạng tiếng ồn ở tốc độ thấp và độ rơ cảm nhận được khi lắc bánh xe ở vị trí 12 giờ và 6 giờ. Tải trước quá cao xuất hiện trước tiên dưới dạng nhiệt: cụm moay-ơ ấm hơn rõ rệt so với bánh đối diện sau một quãng chạy ngắn, mỡ bôi trơn sẫm màu và có mùi cháy, cuối cùng là rãnh lăn bị xanh hoặc đổi màu với các vết bong tróc thay vì dạng mài mòn mờ đều của vòng bi bình thường. Cả hai tình trạng đều rút ngắn tuổi thọ, nhưng chỉ tải trước thấp đôi khi có thể khắc phục bằng cách siết lại một kết cấu có thể điều chỉnh; tải trước quá cao trên một cụm kín đồng nghĩa với việc phải thay thế, vì rãnh lăn đã chịu mức ứng suất vượt quá áp suất tiếp xúc thiết kế.
Những loại vòng bi moay-ơ bánh xe nào cần đặt tải trước?
Chỉ những kết cấu vòng bi có thể điều chỉnh và không kín mới cần người lắp đặt đặt tải trước; vòng bi moay-ơ kín và cụm moay-ơ được đặt tải trước trong quá trình sản xuất và chỉ yêu cầu mô-men kẹp đúng. Gần như mọi nhầm lẫn quanh chủ đề này đều xuất phát từ việc áp dụng một quy tắc cho cả hai nhóm. Bảng dưới đây phân biệt chúng theo chức năng thực tế của chi tiết siết.
| Kết cấu | Ứng dụng điển hình | Tải trước được đặt bởi | Vai trò của chi tiết siết | Cách kiểm chứng |
|---|---|---|---|---|
| Cặp vòng bi đũa côn rời (nón và cốc) | Moay-ơ trước xe dẫn động cầu sau đời cũ, trục rơ-moóc, xe tải nhẹ | Người lắp đặt, thông qua vị trí đai ốc hoặc miếng đệm | Điều chỉnh tải trước trực tiếp | Mô-men quay hoặc độ rơ dọc trục |
| Cặp tiếp xúc góc có miếng đệm | Một số trục công nghiệp và trục hộp số | Độ dày miếng đệm được chọn khi lắp ráp | Kẹp chặt cụm xếp chồng | Độ rơ dọc trục bằng đồng hồ so |
| Vòng bi moay-ơ thế hệ thứ nhất | Cartridge kín trong ngỗng quay hoặc moay-ơ | Nhà máy, các vòng trong được ghép cặp | Kẹp chặt khớp | Chỉ cần mô-men đúng |
| Vòng bi moay-ơ thế hệ thứ hai | Vòng ngoài có mặt bích được bắt bu lông vào ngỗng quay hoặc tang trống | Nhà máy | Bu lông kẹp mặt bích, đai ốc kẹp trục | Mô-men và trình tự siết bu lông đúng |
| Cụm vòng bi moay-ơ thế hệ thứ ba | Hầu hết xe du lịch, có trang bị ABS | Nhà máy | Đai ốc trục kẹp khớp đồng tốc vào vòng trong | Mô-men cộng góc, không điều chỉnh |
| Vòng bi puly căng đai | Phụ kiện dẫn động đai | Nhà máy, kín trọn đời | Bu lông kẹp puly vào giá đỡ | Siết mô-men, sau đó kiểm tra quay tự do |
| Khớp đồng tốc có lồng bi | Trục truyền động, cả hai bên | Nhà máy lắp lồng bi và bi | Đai ốc trục kẹp khớp vào moay-ơ | Mô-men, kiểm tra đai kẹp bao bụi và khả năng xoay |
Vòng bi thế hệ thứ nhất và thứ hai
Vòng bi thế hệ thứ nhất là vòng bi tiếp xúc góc hai dãy loại kín, thường là một cartridge được giữ trong ngỗng quay hoặc moay-ơ bằng vòng hãm hoặc vai tựa. Hai vòng trong của nó là một bộ ghép cặp, nên không bao giờ được tách rời, trộn với vòng bi khác hoặc đổi vị trí trái phải; tải trước được cố định bởi cách mài vòng và không thể khôi phục một khi cặp đã bị xáo trộn. Điều người lắp đặt kiểm soát là việc ăn khớp: các mặt tiếp xúc sạch, phẳng, không có ba via và tiếp xúc đầy đủ dưới vai kẹp. Cụm thế hệ thứ hai có cùng nguyên lý vòng bi nhưng thêm mặt bích trên vòng ngoài để bắt bu lông trực tiếp vào ngỗng quay, tang trống hoặc tay đòn. Mô-men siết bu lông và trình tự siết chéo đều nhau rất quan trọng ở đây vì mặt bích bị nghiêng sẽ tải hai dãy không đều, biểu hiện trong sử dụng là chênh lệch nhiệt độ và tuổi thọ ngắn. Sự khác biệt giữa các thiết kế này và một cụm hoàn chỉnh được trình bày trong phần so sánh vòng bi bánh xe so với cụm moay-ơ.
Cụm vòng bi moay-ơ thế hệ thứ ba và đai ốc siết đến giới hạn chảy
Cụm vòng bi moay-ơ thế hệ thứ ba tích hợp mặt bích, vòng bi hai dãy và thường cả vòng mã hóa ABS vào một chi tiết kín duy nhất. Không có gì bên trong có thể điều chỉnh: tải trước được đặt tại nhà máy và đai ốc trục chỉ ép vòng ngoài khớp đồng tốc vào vòng trong. Nhiều loại đai ốc trong số này là chi tiết siết đến giới hạn chảy — siết đến mô-men siết ban đầu, sau đó vặn thêm một góc quy định, và không bao giờ nới ngược đai ốc để đưa vấu hãm hoặc chốt hãm vào vị trí, vì việc nới ra sẽ giải phóng độ giãn và kéo theo mất tải kẹp. Khi một cụm mới có độ rơ dọc trục rõ rệt hoặc quay thô ngay từ khi lấy ra khỏi hộp, câu trả lời là loại bỏ chứ không phải điều chỉnh. Việc chọn thế hệ phù hợp cho một xe cụ thể được trình bày trong hướng dẫn chọn cụm moay-ơ.
Bộ phận puly căng đai và khớp đồng tốc: siết mô-men mà không điều chỉnh tải trước
Vòng bi puly căng đai là vòng bi kín, được bôi mỡ sẵn và ép vào puly; bu lông lắp đặt kẹp puly vào giá đỡ và không ảnh hưởng đến tải trước bên trong. Các kiểm tra gồm mô-men siết bu lông và khả năng quay tự do — puly quay nặng hoặc lắc trên trục của nó phải bị loại. Khớp đồng tốc lại là một kết cấu khác: sáu viên bi chạy trong một lồng bi giữa sao trong và vỏ ngoài, truyền mô-men qua một phạm vi góc lớn. Độ ăn khớp bên trong của nó được cố định tại nhà máy, và các biến số khi lắp đặt là mô-men siết đai ốc trục, vị trí lắp đúng của khớp trong moay-ơ và lực căng đai kẹp bao bụi, vì bao bụi lỏng hoặc xoắn sẽ để nước và hạt mài xâm nhập, phá hủy khớp từ lâu trước khi vòng bi hỏng.
Nên siết và kiểm chứng mô-men vòng bi moay-ơ bánh xe như thế nào?
Thực hành đúng là một trình tự, không phải một lần kéo cờ lê: xác nhận thiết kế, chuẩn bị các mặt tiếp xúc, siết theo từng bước và sau đó đo kết quả. Trình tự sau áp dụng cho cụm vòng bi moay-ơ, cụm moay-ơ và các kết cấu đũa côn có thể điều chỉnh, với bước điều chỉnh chỉ được dùng khi thiết kế cho phép.
- Xác định kết cấu trước khi động vào đai ốc. Kiểm tra xem moay-ơ là cụm kín hay cặp có thể điều chỉnh, và đọc ghi chú mô-men trên bản vẽ hoặc dữ liệu xe thay vì dùng lại một giá trị từ công việc tương tự.
- Làm sạch và kiểm tra mọi mặt tiếp xúc. Loại bỏ gỉ, sơn và cặn keo khóa ren cũ khỏi lỗ ngỗng quay, mặt bích, vai trục và ren; một mảng gỉ dày 0,1 mm dưới mặt bích sẽ làm cụm bị nghiêng và tải trước một dãy nhiều hơn dãy kia.
- Chỉ ép vòng bi lên đúng vòng cần lắp. Ép hoặc kéo trên vòng đang được lắp — không bao giờ truyền lực ép qua bi, con lăn hoặc vòng cách, vì sẽ gây rỗ Brinell trên rãnh lăn mà không nhìn thấy được.
- Kiểm tra chính chi tiết siết. Xác nhận tình trạng ren và việc đai ốc có phải loại siết đến giới hạn chảy dùng một lần hay không; thay mới thay vì dùng lại khi thông số kỹ thuật yêu cầu.
- Siết theo từng bước đến mô-men siết ban đầu. Đưa đai ốc hoặc bu lông lên đều — khoảng nửa mô-men, sau đó đến mô-men siết ban đầu đầy đủ — bằng cờ lê lực đã hiệu chuẩn, và giữ cụm moay-ơ bằng dụng cụ giữ chuyên dụng thay vì dùng thanh đòn cắm vào lỗ bu lông.
- Áp dụng góc vặn khi bản vẽ quy định mô-men cộng góc. Dùng thước đo góc hoặc dụng cụ đo góc, thao tác một động tác liên tục và không dừng giữa chừng.
- Kiểm chứng thay vì đoán. Trên các kết cấu có thể điều chỉnh, đo mô-men quay bằng lực kế lò xo hoặc đồng hồ đo mô-men dải thấp, hoặc chỉnh độ rơ dọc trục bằng đồng hồ so; trên cụm kín, kiểm tra độ đảo hướng kính và độ đảo dọc trục tại mặt bích.
- Lắp lại cảm biến ABS và kiểm tra khe hở. Xác nhận vòng mã hóa sạch và không hư hỏng, và cảm biến nằm đúng khe hở không khí, vì vòng bị biến dạng sẽ báo lỗi rất lâu sau khi công việc cơ khí đã hoàn tất.
- Chạy thử và kiểm tra lại. Sau một quãng chạy ngắn, so sánh nhiệt độ cụm moay-ơ trái và phải bằng nhiệt kế tiếp xúc hoặc nhiệt kế hồng ngoại, nghe tiếng ồn liên quan đến tốc độ và kiểm tra lại mô-men bu lông khi quy trình yêu cầu.
| Kiểm tra | Dụng cụ | Điều gì được chứng minh | Nơi áp dụng |
|---|---|---|---|
| Mô-men đã áp dụng | Cờ lê lực đã hiệu chuẩn | Tải kẹp khớp với giả định của thông số kỹ thuật | Mọi thiết kế |
| Mô-men cộng góc | Cờ lê lực có thước đo góc | Chi tiết siết được giãn vào vùng đàn hồi | Đai ốc trục thế hệ thứ ba, bu lông giới hạn chảy |
| Mô-men quay | Lực kế lò xo hoặc đồng hồ đo mô-men dải thấp | Tải trước thực tế của một cặp có thể điều chỉnh | Vòng bi đũa côn và tiếp xúc góc có thể điều chỉnh |
| Độ rơ dọc trục | Đồng hồ so trên đế từ | Khe hở dọc trục còn lại sau điều chỉnh | Vòng bi đũa côn, kết cấu có miếng đệm |
| Độ đảo mặt bích | Đồng hồ so | Độ ăn khớp vuông góc và mặt bích không biến dạng | Cụm vòng bi moay-ơ và cụm moay-ơ |
| Nhiệt độ làm việc | Nhiệt kế hồng ngoại hoặc nhiệt kế tiếp xúc | Tải trước quá cao, vòng bi khô hoặc phanh bị kéo | Kiểm tra đội xe và xưởng |
Một lưu ý thực tế về mô-men quay: hãy lưu ý đến tình trạng phớt và mỡ khi đo. Một phớt mép mới làm tăng lực cản, và mỡ mới bị khuấy trộn, nên vòng bi vừa được bôi mỡ sẽ có giá trị cao hơn so với chính vòng bi đó sau khi chạy rà. Chỉ so sánh cùng loại với nhau, trên cùng một dụng cụ, và coi giá trị này là phép kiểm tra việc điều chỉnh chứ không phải thuộc tính tuyệt đối của vòng bi.
Vật liệu, phớt và cấp chính xác thay đổi điều gì về mô-men?
Vật liệu, xử lý nhiệt, làm kín và cấp chính xác quyết định liệu tải trước đã đặt có giữ đúng trong sử dụng hay không, nên chúng thuộc cùng một cuộc thảo luận với giá trị mô-men. Một vòng bi được đặt chính xác nhưng mất hình học ở nhiệt độ làm việc sẽ hoạt động giống hệt một vòng bi được điều chỉnh sai.
Thép vòng bi và xử lý nhiệt
Vòng bi moay-ơ ô tô thường được làm từ thép vòng bi tôi xuyên suốt loại 100Cr6 hoặc GCr15, với thấm cacbon bề mặt được dùng cho các chi tiết chịu tải va đập hoặc có tiết diện mỏng. Độ cứng, chiều sâu lớp thấm và nhiệt độ ram rất quan trọng vì chúng chi phối độ ổn định kích thước: một vòng bị tăng kích thước hoặc giải phóng ứng suất ở nhiệt độ làm việc sẽ tự thay đổi tải trước bên trong mà không có bất kỳ thay đổi nào ở đai ốc. Austenit dư và ứng suất dư được kiểm soát thông qua xử lý nhiệt vì lý do đó. Đây là các hạng mục thông số kỹ thuật không thể đánh giá bằng mắt trên một chi tiết đã giao, nên người mua xác minh chúng qua hồ sơ vật liệu và quy trình của nhà cung cấp thay vì kiểm tra bằng mắt; phần giải thích nền tảng có trong ghi chú về chất lượng thép vòng bi.
Phớt, lượng mỡ và lực cản đo được
Việc chọn phớt thay đổi cả lực cản và tuổi thọ. Phớt mép tiếp xúc ngăn nước và hạt mài tốt hơn với chi phí là mô-men quay cao hơn; thiết kế lực cản thấp hoặc mê cung giảm ma sát nhưng phụ thuộc nhiều hơn vào mỡ và vào độ tích hợp của cụm. Lượng mỡ và độ nhớt dầu gốc ảnh hưởng đến tổn thất khuấy trộn, đặc biệt khi trời lạnh. Với người lắp đặt, hệ quả thực tế là giá trị mô-men quay bao gồm cả ảnh hưởng của phớt và mỡ; với người mua, hệ quả là loại phớt và thông số mỡ phải được ghi trên bản vẽ chứ không được để thành giả định.
Cấp chính xác, khe hở và ý nghĩa thực sự của ký hiệu
Các cấp chính xác như P6 hoặc P5 và các cấp tương đương ABEC kiểm soát độ đảo, hình học rãnh lăn và độ đồng nhất của tải trước giữa các chi tiết. Các cấp khe hở hướng kính bên trong — C2, CN và C3 — mô tả khe hở tự do trước khi lắp, và chúng thuộc về các vòng bi được điều chỉnh sau khi lắp. Trên một cụm vòng bi moay-ơ kín, khe hở đã được tiêu thụ bởi tải trước tại nhà máy, nên ký hiệu khe hở chỉ là tham chiếu sản xuất, không phải hướng dẫn để nới bất cứ thứ gì khi lắp đặt. Đọc ký hiệu như một hướng dẫn điều chỉnh là một trong những cách khiến một cụm được chế tạo đúng bị hỏng ngay tại bàn thao tác.
Đọc giá trị mô-men và tải trước trên bản vẽ vòng bi như thế nào?
Các con số quan trọng cho việc lắp đặt được nhóm ở một vài vị trí dễ đoán trên bản vẽ, và mỗi con số trả lời một câu hỏi khác nhau. Mọi mã kiểu máy hoặc mã tham chiếu OE cụ thể phải được xác nhận theo bản vẽ và mẫu thay vì giả định từ mô tả trong catalogue, vì cùng một kích thước vỏ có thể mang các thông số ren và chi tiết siết khác nhau.
| Trường trên bản vẽ | Cho người lắp đặt biết điều gì | Vì sao nó quyết định kết quả |
|---|---|---|
| Thông số ren và loại đai ốc | Kích thước chi tiết siết, bước ren, có dùng một lần hay không | Quyết định bảng mô-men nào áp dụng và có được tái sử dụng hay không |
| Ghi chú mô-men | Mô-men siết ban đầu và bước góc (nếu có) | Xác định tải kẹp; bước góc không thể thay thế bằng mô-men thuần |
| Mô-men quay hoặc độ rơ dọc trục | Phạm vi chấp nhận cho một kết cấu có thể điều chỉnh | Bằng chứng trực tiếp duy nhất rằng tải trước đúng |
| Cấp khe hở bên trong | Khe hở tự do trước khi lắp | Xác nhận ý đồ thiết kế; không phải hướng dẫn điều chỉnh trên cụm kín |
| Thông số phớt và mỡ | Mức ma sát, dải nhiệt độ, khả năng ngăn nước | Giải thích lực cản đo được và đặt ra môi trường sử dụng |
| Vị trí vòng mã hóa và cảm biến | Giao diện ABS và khe hở không khí | Ngăn mã lỗi giả sau khi lắp cơ khí đúng |
| Dung sai lỗ và vai tựa | Độ ăn khớp và chiều sâu ăn khớp trong ngỗng quay | Lỗ lỏng hoặc quá chặt làm thay đổi ứng suất vòng và tải trước |
Khi một bản vẽ chưa đầy đủ, các hạng mục còn thiếu thường là những hạng mục quyết định việc lắp đặt: loại đai ốc, bước góc, vật liệu phớt và thông số vòng mã hóa. Một danh sách câu hỏi ngắn, có cấu trúc sẽ lấp những khoảng trống đó nhanh hơn một chuỗi trao đổi dài — danh sách kiểm tra RFQ vòng bi moay-ơ bánh xe đi theo cùng thứ tự như bảng trên. Với các cụm có trang bị ABS, giao diện vòng mã hóa và cảm biến cần được xác nhận riêng, như mô tả trong ghi chú về độ tương thích mã OE và vòng bi moay-ơ ABS.
Những lỗi lắp đặt nào thực sự phá hủy tải trước?
Hầu hết vòng bi moay-ơ hỏng trong vòng vài nghìn km là do cách lắp đặt gây hư hỏng, không phải do bản thân vòng bi. Các lỗi dưới đây chiếm phần lớn các trường hợp trả hàng sớm, và tất cả đều để lại bằng chứng có thể đọc được sau khi hỏng.
Siết quá mô-men và siết bằng dụng cụ tác động
Dùng súng siết tác động để vặn đai ốc trục sẽ tạo ra mô-men không kiểm soát, thường vượt xa thông số kỹ thuật, và bộ ly hợp trong dụng cụ che giấu mức mô-men thực tế. Trên một cụm kín, kết quả là vai vòng trong bị ép bẹp và vòng cách bị biến dạng áp vào bi; trên một kết cấu có thể điều chỉnh, đó là tình trạng tải trước quá cao nghiêm trọng, nhiệt độ cao và mỡ phân hủy nhanh. Dụng cụ tác động còn quay đai ốc nhanh hơn mức khớp có thể ổn định, nên các chi tiết bị kẹt trước khi ăn khớp. Việc siết cuối cùng phải do cờ lê lực đã hiệu chuẩn thực hiện, kết hợp với dụng cụ giữ.
Siết thiếu mô-men, tái sử dụng đai ốc và ren khô
Đai ốc trục siết thiếu mô-men khiến khớp tự do dịch chuyển dọc trục. Vòng bi sau đó chạy với khe hở thay đổi, trục bị ăn mòn fretting tại lỗ vòng trong, và độ rơ tạo ra thường bị chẩn đoán nhầm là vòng bi mòn. Tái sử dụng đai ốc siết đến giới hạn chảy chắc chắn gây ra tác động tương tự, vì chi tiết siết đã bị giãn. Ren khô hoặc bị nhiễm bẩn làm lệch quan hệ mô-men–tải kẹp theo hướng ngược lại: cờ lê đạt giá trị quy định trong khi tải kẹp vẫn thấp, nên khớp lỏng hơn so với con số gợi ý.
Ép qua các phần tử lăn
Lực ép tác dụng lên mặt bích, vòng cách hoặc bi thay vì lên vòng đang được lắp sẽ gây rỗ Brinell — các vết lõm nông trên rãnh lăn tại vị trí các viên bi. Vòng bi cảm thấy chấp nhận được trên bàn thao tác và trở nên ồn trong vòng vài trăm km khi các vết lõm phát triển thành vết tróc. Hư hỏng tương tự xảy ra khi cụm moay-ơ được kéo vào vị trí bằng một bu lông tì vào tâm vòng bi thay vì tì vào vai tựa đúng.
Nhiễm bẩn, nước xâm nhập và sai loại mỡ
Hạt mài bị giữ lại khi lắp, đai kẹp bao bụi bị để lỏng, mép phớt bị lăn khi lắp hoặc vòng bi được bôi lại bằng loại mỡ không tương thích đều rút ngắn tuổi thọ độc lập với mô-men. Nhiễm bẩn mỡ biểu hiện bằng chất bôi trơn sẫm màu, có hạt mài hoặc bị tách pha; nước xâm nhập biểu hiện bằng mỡ bị nhũ hóa và gỉ trên rãnh lăn thay vì trên vòng cách.
- Dấu hiệu tải trước quá cao: đổi màu xanh hoặc vàng rơm đều, mỡ cháy, vòng cách bị xanh do nhiệt, bong tróc trên toàn bộ rãnh lăn.
- Dấu hiệu tải trước quá thấp: rãnh lăn bị đánh bóng không có dấu hiệu mỏi, hốc vòng cách bị mòn, fretting trên lỗ vòng trong.
- Dấu hiệu hư hỏng do lắp đặt: các vết lõm cách đều nhau, vòng cách nứt hoặc biến dạng, mép phớt bị cắt hoặc bị lăn.
- Dấu hiệu nhiễm bẩn: các mảng gỉ, vết xước, mỡ lẫn hạt mài từ đường.
Vì các dạng này chồng lấn trong thực tế, triệu chứng tiếng ồn và độ rơ cần được đọc cùng với bằng chứng khi tháo rã; trình tự chẩn đoán trong hướng dẫn chẩn đoán tiếng ồn vòng bi moay-ơ bánh xe đi theo cùng logic, và danh sách triệu chứng rộng hơn nằm trong cách nhận biết vòng bi moay-ơ bánh xe đang hỏng.
Nhà nhập khẩu và xưởng nên kiểm tra gì trước khi lắp?
Kiểm tra hàng đến nên xác nhận đúng chủng loại, hình học và khả năng quay tự do, vì ba yếu tố này bắt được gần như mọi lỗi xử lý hoặc sai thông số trước khi chi tiết đến xe. Jinan Huayuan Bearing Co., Ltd., nhà sản xuất đứng sau huayuanbearing.com, cung cấp vòng bi moay-ơ bánh xe, cụm vòng bi moay-ơ, bộ căng đai và các bộ phận khớp đồng tốc cho chương trình thay thế hậu mãi và OE, phát triển chi tiết theo bản vẽ và mẫu, đồng thời hỗ trợ đóng gói tùy chỉnh và nhãn riêng — điều này khiến khâu kiểm tra hàng đến trở thành điểm mà một chương trình nhãn riêng hoặc giữ được chất lượng, hoặc đánh mất chất lượng.
Kiểm tra hàng nhập cho nhà phân phối
- Ký hiệu và bao bì khớp với đơn đặt hàng, bao gồm mẫu nhãn riêng và mã tham chiếu trên hộp.
- Các kích thước chính — lỗ, đường kính mặt bích, độ dày mặt bích, bố trí lỗ bu lông và chiều cao tổng — khớp với bản vẽ.
- Cụm quay êm với lực cản nhẹ, đều và không lắc dọc trục khi giữ bằng vòng ngoài.
- Phớt nằm vuông góc, không bị lăn mép, và vòng mã hóa sạch, phẳng, không hư hỏng.
- Ren sạch, được mạ đúng quy định và đai ốc đi kèm khớp với loại đai ốc trên bản vẽ.
- Lưu mẫu từ mỗi lô để khi có khiếu nại sau này có thể đối chiếu với mẫu tham chiếu đã biết.
Kiểm tra trước khi xe rời xưởng
Người lắp phải xác nhận lỗ ngỗng quay và vai trục sạch, không hư hỏng; cụm đã ăn khớp hoàn toàn và vuông góc; mô-men và góc quy định đã được áp dụng bằng dụng cụ đã hiệu chuẩn; khe hở không khí của cảm biến đúng; và bánh xe quay không thô hoặc không có độ rơ. Một quãng chạy thử ngắn, sau đó so sánh nhiệt độ trái–phải, sẽ khép kín vòng kiểm tra. Quy trình nghiệm thu đầy đủ được trình bày trong tài liệu tham khảo kiểm tra vòng bi moay-ơ, và góc nhìn mua hàng tương đương nằm trong hướng dẫn đánh giá nhà cung cấp. Không kiểm tra nào trong số này thay thế giá trị mô-men của nhà sản xuất xe: khi hai giá trị khác nhau, dữ liệu xe quyết định việc lắp đặt và bản vẽ vòng bi quyết định chi tiết.
Các câu hỏi thường gặp về mô-men và tải trước của vòng bi moay-ơ
Có phải mọi vòng bi moay-ơ bánh xe đều cần điều chỉnh tải trước?
Không. Vòng bi moay-ơ và cụm vòng bi moay-ơ thế hệ thứ nhất, thứ hai và thứ ba loại kín được đặt tải trước trong quá trình sản xuất và không thể điều chỉnh sau đó; người lắp chỉ áp dụng mô-men kẹp quy định, bao gồm cả bước góc nếu có. Chỉ các kết cấu rời như cặp vòng bi đũa côn hoặc vòng bi tiếp xúc góc có miếng đệm mới yêu cầu người lắp đặt đặt tải trước và sau đó kiểm chứng bằng mô-men quay hoặc độ rơ dọc trục.
Tôi có thể tái sử dụng đai ốc trục sau khi tháo cụm moay-ơ không?
Chỉ khi thông số kỹ thuật cho phép. Nhiều đai ốc trục hiện đại là chi tiết siết đến giới hạn chảy dùng một lần, bị giãn vĩnh viễn khi siết; một khi đã nới ra, chúng không thể tái tạo cùng tải kẹp, nên tái sử dụng sẽ khiến khớp bị siết thiếu mô-men. Khi bản vẽ hoặc dữ liệu xe không nêu việc tái sử dụng, hãy coi đai ốc là hạng mục phải thay và lắp đai ốc mới.
Điều gì xảy ra nếu tôi siết đai ốc trục bằng súng siết tác động?
Mô-men áp dụng trở nên không kiểm soát và thường vượt xa thông số kỹ thuật, làm vòng bi bị tải trước quá cao, vòng cách biến dạng và có thể ép bẹp vai vòng trong. Đai ốc cũng có thể bị kẹt trước khi khớp ổn định. Dụng cụ tác động hữu ích để tháo; việc siết cuối cùng phải luôn được thực hiện bằng cờ lê lực đã hiệu chuẩn, và với thước đo góc khi thông số kỹ thuật yêu cầu.
Làm sao biết tải trước đúng khi không có thông số mô-men?
Bạn không thể xác nhận một cách đáng tin cậy. Các giá trị mô-men, bước góc và phạm vi mô-men quay là kết quả thiết kế phụ thuộc vào vòng bi, vỏ và chi tiết siết cụ thể, và việc đoán theo một chi tiết tương tự có nguy cơ gây cả tải trước thấp lẫn tải trước quá cao. Hãy lấy giá trị từ dữ liệu xe hoặc từ bản vẽ vòng bi, và xác nhận mọi mã kiểu máy hoặc mã tham chiếu OE theo bản vẽ và mẫu trước khi sản xuất.
Purchasing guidance, product information and company updates from Huayuan Bearing.